
Na fabricación de equipos de ultraprecisión, moitos atribúen a precisión do núcleo das máquinas á estabilidade do material e á precisión do mecanizado, pero pasan por alto o impacto decisivo da "precisión de coincidencia superficial" no rendemento xeral. Os compoñentes de granito de precisión serven como puntos de referencia básicos para equipos de semicondutores, inspección láser e metroloxía de alta gama. Máis alá das vantaxes inherentes dos materiais da baixa deformación e a forte amortiguación de vibracións, dependen en gran medida de procesos de tratamento superficial refinados e dedicados. A tecnoloxía superficial superior pode resolver completamente os problemas ocultos comúns na montaxe de precisión, como o contacto virtual, a deformación dos bordos, os puntos de fixación por tensión e os espazos de axuste desiguais, o que permite unha coincidencia de alto grao entre as pezas de granito e a estrutura completa da máquina.
O procesamento ordinario da pedra só ten como obxectivo cumprir as tolerancias dimensionais e conseguir unha superficie brillante, o que non pode satisfacer a lóxica da montaxe de ultraprecisión. Unha superficie de granito despois da moenda convencional pode parecer plana a simple vista, pero presenta numerosas marcas de moenda desordenadas, ondulacións microscópicas e zonas de concentración de tensión nos bordos a nivel micro. Estes defectos pasan desapercibidos na montaxe mecánica xeral. Non obstante, para os equipos de nanoprecisión, os pequenos ocos de axuste provocan directamente a compensación da forza de suxeición, a microvibración durante o funcionamento da máquina, a desviación do punto de referencia durante un servizo prolongado e o deterioro da precisión do posicionamento repetido. Isto explica por que moitos accesorios de granito de baixo custo cumpren os requisitos dimensionais pero ofrecen unha precisión inestable na máquina.
A lóxica central da tecnoloxía de tratamento superficial refinada de ZHHIMG xa non é simplemente "aplanar a superficie", senón lograr un equilibrio mecánico de área completa e unha coincidencia xeométrica en toda a superficie de contacto. Equipada con ambientes de procesamento a temperatura constante, humidade constante e libres de po, ademais de grandes máquinas de rectificado de alta precisión, a nosa fábrica estableceu un sistema de tratamento superficial de precisión diferente dos estándares industriais habituais. En lugar de rectificar en masa a alta velocidade, adoptamos un proceso refinado de refinado uniforme, repetido e a baixa velocidade para eliminar as diferenzas direccionais nos patróns de rectificado. Isto garante unha microplanitude consistente nas caras frontal e traseira do compoñente, nos bordos de axuste de catro lados e nos planos de referencia de montaxe, eliminando fundamentalmente defectos de montaxe como o contacto virtual parcial e o contacto duro local.
Centrados nos puntos problemáticos frecuentes na montaxe do granito, como o colapso dos bordos, a concentración de tensión nos bordos e a deformación arredor dos buratos, despregamos procesos exclusivos de perfilado local. Despois do corte e o mecanizado en bruto, os bordos da pedra tenden a desenvolver microfendas ocultas e tensión acumulada. Sen un tratamento refinado, a tensión liberarase gradualmente despois da montaxe e a fixación, o que provocará microdeformación das superficies de axuste. O acabado superficial de alta precisión, a nivelación para aliviar a tensión e o tratamento de transición suave das esquinas manteñen cada punto de montaxe, zona de axuste e cara do extremo de conexión nun estado mecánico estable e uniforme, garantindo unha distribución uniforme da forza, un axuste axustado e cero tensión residual durante a montaxe. Contacto superficial de área completa. Para a pedra procesada convencionalmente, a área de axuste efectiva real despois da montaxe é inferior ao 70 %. Os ocos restantes convértense en perigos para a transmisión de vibracións, a acumulación de po e a deformación térmica. Para as pezas de referencia de granito despois do tratamento refinado, a área de axuste efectiva aumenta significativamente. A estrutura da máquina montada faise máis compacta cunha rixidez uniforme, libre de resonancia e deriva durante o funcionamento a alta velocidade, o que proporciona datos de posicionamento e inspección estables. 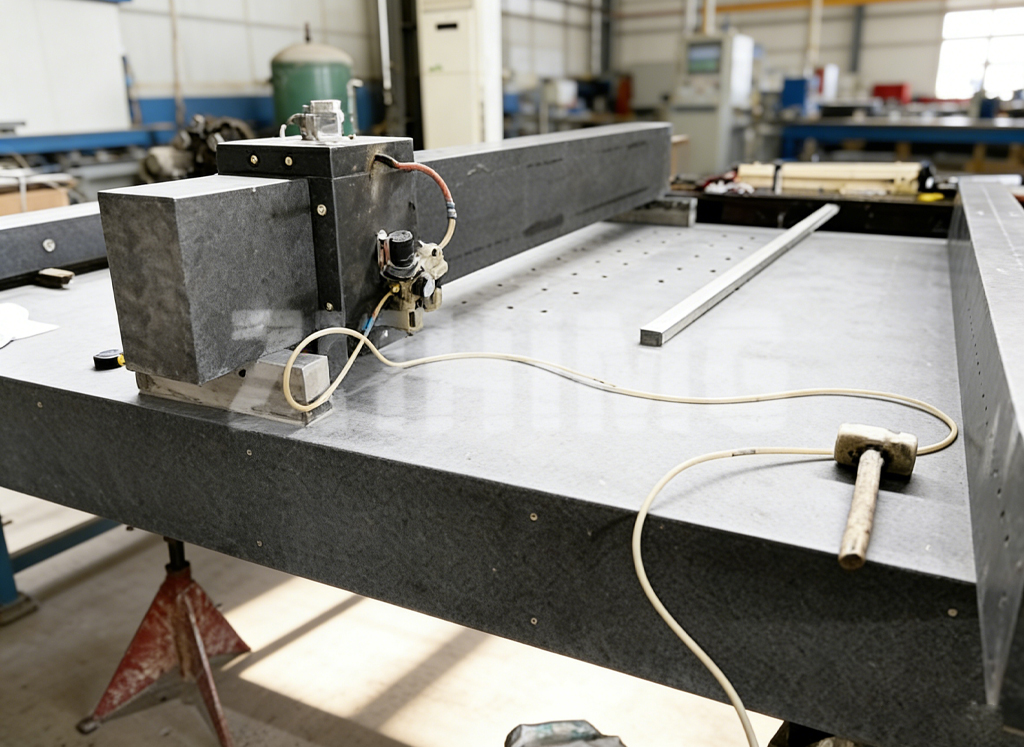
As vantaxes desta tecnoloxía son especialmente destacadas para bancadas de máquinas de granito e vigas de pórtico extralongas e extralongas. A pedra de gran tamaño é propensa a unha textura de mecanizado desigual, deformación da envergadura e axuste inconsistente entre dous extremos. Aproveitando a gran tonelaxe e a capacidade de moenda de precisión de gran tamaño xunto co acabado manual a nanoescala, ZHHIMG realiza unha nivelación zonal e unha calibración de rango completo para compoñentes de gran envergadura. Garante un rendemento de axuste consistente de pezas extralongas e evita o defecto común da industria de "centro oco e contacto axustado en ambos extremos" para pezas grandes.
Desde a perspectiva do usuario final, o tratamento superficial de primeira calidade non só mellora a calidade da montaxe e a precisión do axuste, senón que tamén reduce directamente a dificultade da posta en servizo dos equipos, a frecuencia de recalibración e os custos de mantemento. As estruturas de granito cun axuste uniforme e unha tensión estable poden manter a precisión orixinal da máquina durante moito tempo, cumprindo os estritos requisitos de funcionamento a longo prazo en salas limpas de semicondutores, procesamento láser de alta frecuencia e escenarios de inspección metrolóxica de precisión.
En resumo, o límite superior da precisión de montaxe para pezas de granito de precisión vén determinado por procesos superficiais refinados. As materias primas definen a estabilidade, mentres que o tratamento superficial decide a compatibilidade de montaxe e a precisión xeral da máquina a longo prazo. Cun sistema de tratamento superficial de precisión diferenciado, ZHHIMG aborda varios defectos de montaxe ocultos da pedra ordinaria e proporciona solucións de referencia de granito máis fiables para equipos de ultraprecisión globais con estándares de axuste máis elevados.
Data de publicación: 14 de setembro de 2026