
En proxectos de equipos de ultraprecisión como a inspección de semicondutores, o mecanizado por láser e as máquinas de medición por coordenadas, a base da máquina de granito serve como soporte de referencia para toda a máquina. O mecanizado personalizado é só unha parte do proxecto. Moitos proxectos sofren de desviación de precisión, interferencias de vibracións e dificultades de montaxe despois da posta en servizo. A causa principal non adoita ser a mala calidade da pedra, senón a verificación incompleta das condicións de instalación in situ na fase inicial. Para garantir que a base de granito ofreza un rendemento de referencia a nivel de micras e incluso nanométrico despois da instalación, catro dimensións principais, incluíndo a cimentación in situ, os parámetros ambientais, as interfaces de montaxe, o transporte e a elevación, deben verificarse unha por unha antes da finalización do debuxo e a produción.
A cimentación para a instalación do equipo é o requisito principal para o funcionamento estable da base de granito. A base de granito presenta un peso propio elevado e unha alta rixidez, pero é moi sensible ao asentamento irregular da cimentación. Na fase inicial, é necesario confirmar o tipo estrutural, o grosor de vertido e a carga de soporte do chan na zona de instalación, para comprobar se o chan pode soportar a carga estática combinada da base e da máquina completa. Mentres tanto, inspeccione as fontes de vibración na zona circundante, como os equipos de estampado, os compresores de aire e as liñas transportadoras dentro do taller, e avalíe a amplitude da vibración de baixa frecuencia transmitida a través do chan. Se a vibración no lugar supera o límite, planificaranse con antelación gabias antivibratorias, illadores de vibracións ou cimentacións independentes para evitar que a vibración externa se transfira á base de granito a través do chan e perturbe continuamente a precisión do movemento do equipo. Os chans de formigón das fábricas ordinarias a miúdo non cumpren os requisitos dos equipos de ultraprecisión. Pode ser necesario verter unha cimentación independente engrosada por separado cando sexa necesario para evitar a deformación do plano da base causada polo asentamento da cimentación.
Non se poden ignorar as condicións ambientais de temperatura e humidade. Aínda que o granito ten un coeficiente de expansión térmica moito menor que os metais, os gradientes de temperatura sostidos e as diferenzas de temperatura entre o día e a noite poden inducir unha pequena deformación, o que afecta directamente á precisión do posicionamento repetitivo do equipo. Antes de personalizar a base, confirme se o taller de instalación está equipado cun sistema de temperatura e humidade constantes, xunto co rango de control de temperatura e o valor de flutuación de temperatura, así como as condicións do fluxo de aire na zona. O aire directo que sopra desde as saídas de aire acondicionado cara á base creará diferenzas de temperatura locais e provocará unha deformación unidireccional da base. Estes problemas de deseño deben identificarse e axustarse con antelación. A humidade ambiental tamén debe confirmarse. A alta humidade afectará os conxuntos de rodamentos de aire de soporte, as guías e os sensores. O granito en si non lle ten medo á humidade, pero os compoñentes de soporte de toda a máquina veranse afectados polo ambiente. É necesario sincronizar os parámetros ambientais con antelación e decidir se a base necesita reservar estruturas a proba de po e protectoras. Para equipos de tipo semicondutor, confirme o nivel de limpeza in situ para determinar se a base necesita adoptar procesos de montaxe libres de po.
As interfaces de montaxe mecánica entre a base e o anfitrión son os elementos principais de confirmación durante a personalización. É necesario recoller a distribución da carga e o centro de gravidade de toda a máquina, distinguir as cargas concentradas das cargas distribuídas, para deseñar a estrutura de reforzo interna da base, a disposición das ancoraxes e os puntos de soporte. Unha disposición incorrecta dos puntos de soporte provocará a deformación por tensión da base de granito e mesmo a precisión da moenda ben acabada non se poderá manter. Mentres tanto, confirme os requisitos de referencia da instalación: posición, tolerancia e profundidade dos orificios roscados, orificios contrahuellados e orificios de pasadores de localización, especificacións e orientación das ranuras en T, así como as áreas de referencia no plano. Confirme tamén se é necesario reservar as guías para cables, os orificios para tubaxes e as posicións para evitar cables para os módulos de rodamentos de aire. Todas as dimensións da interface e as tolerancias xeométricas deben bloquearse antes do corte e mecanizado do material. O granito é unha pedra fráxil. Modificar as posicións dos orificios ou cortar ranuras despois do acabado é extremadamente difícil e pode causar facilmente desperdicios de compoñentes. Ademais, confirme a secuencia de montaxe do anfitrión para xulgar se se necesita espazo operativo reservado para a montaxe na base. 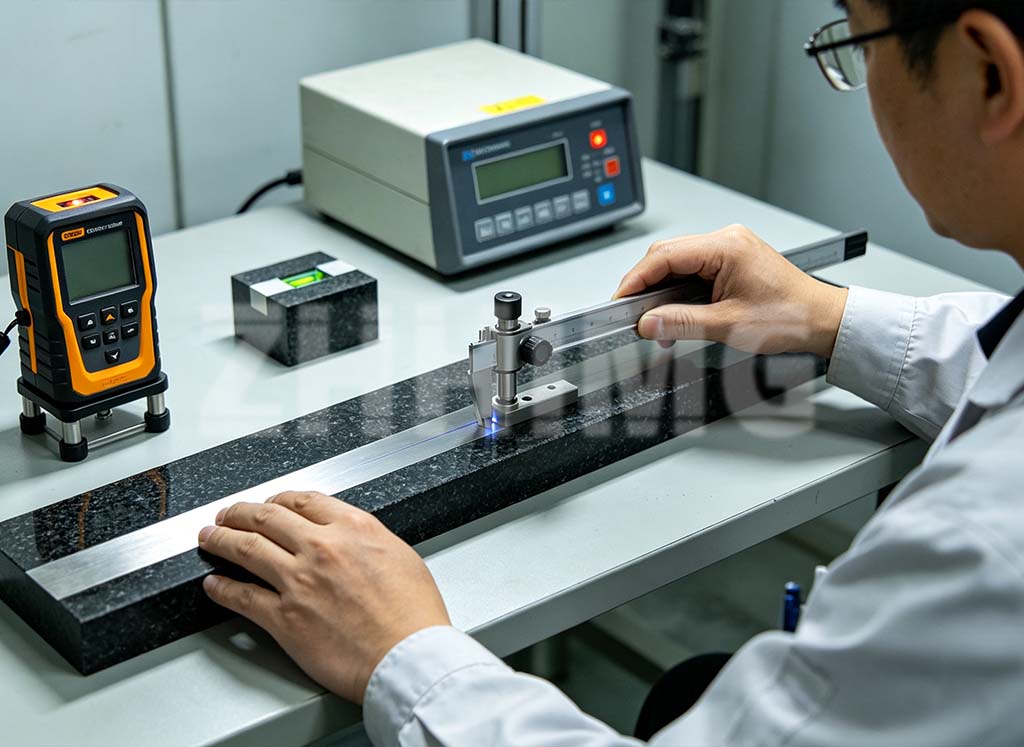
As condicións de elevación, transporte e posicionamento tamén deben avaliarse na fase inicial de personalización. As bases das máquinas de granito son compoñentes pesados. O seu tamaño e peso monolíticos determinan os esquemas de embalaxe, os vehículos de transporte e a selección da grúa in situ. É necesario confirmar o ancho e a altura das portas e pasaxes do taller, a capacidade de elevación nominal dos elevadores ou das grúas aéreas e a capacidade de carga das pasaxes do chan para xulgar se a base pode procesarse integralmente e entregarse como unha soa peza ou fabricarse en pezas segmentadas para o empalme. Se a grúa aérea in situ ten unha tonelaxe insuficiente ou pasaxes estreitas, o esquema de segmentación da base debe axustarse con antelación para evitar que os compoñentes acabados non poidan entrar no taller. Ademais, confirme o espazo de nivelación despois do posicionamento, o rango de percorrido dos pés de nivelación da ancoraxe da base e o espazo operativo para os medidores de nivel, reservando as posicións de medición para unha posterior reinspección de precisión con interferómetros láser e niveis electrónicos.
Ademais das condicións de hardware mencionadas anteriormente, as condicións de aceptación metrolóxica tamén deben confirmarse previamente. Despois de colocar a base de granito, é necesario volver comprobar a planitude, a rectitude e outros indicadores de precisión in situ. Na fase inicial, débese acordar o tempo de repouso necesario para a estabilización da temperatura despois de que a base de granito sexa transportada desde o taller de mecanizado ata a obra. A base de granito non pode someterse a unha medición de precisión inmediatamente despois da súa chegada; requírese tempo suficiente para que alcance o equilibrio térmico coa temperatura ambiente, se non, os datos de medición desviaranse. Confirme con antelación os instrumentos de proba in situ e os estándares de metroloxía dispoñibles e aclare os puntos de referencia de aceptación para evitar disputas entre o provedor e o comprador sobre os criterios de aceptación in situ.
Personalizar a base dunha máquina de granito é máis que simplemente mecanizar pedra segundo os debuxos. A cimentación in situ, o ambiente, as interfaces de montaxe, as condicións de elevación e posicionamento determinan conxuntamente se a base pode finalmente alcanzar un rendemento de referencia de ultraprecisión. Só confirmando todas as condicións de instalación na fase inicial do proxecto pódense evitar riscos como os retraballos e as fallas de precisión desde a orixe, o que permite que a base de granito soporte un funcionamento estable da máquina completa durante moito tempo.
Data de publicación: 15 de setembro de 2026